Tóm tắt nhanh
|
Những điểm chính (Key takeaways) Doanh nghiệp: nhà máy sản xuất hóa chất tại Hưng Yên – 3 kho, ~600 mã hàng, 5.792 pallet, 20 bồn trộn, 24 máy chiết rót. Vấn đề: tồn kho chốt theo ca, lệch sổ sách; xuất hàng chưa đúng FIFO; tiêu hao nguyên liệu tính ngược, chưa theo định mức BOM. Giải pháp: nền tảng SmartBiz WMS – MES kết hợp QR/RFID, IoT kết nối cân và máy chiết rót, cảm biến đếm & trọng lượng, Bản đồ kho số và Cổng an ninh RFID UHF. Giá trị cốt lõi: tăng năng suất lao động nhờ bỏ ghi chép – đối chiếu thủ công; tự động hóa ghi nhận dữ liệu từ thiết bị. |
Bài toán của nhà máy không nằm ở việc thiếu phần mềm, mà ở chỗ dữ liệu luôn đi sau hoạt động. Giải pháp SmartBiz đưa việc ghi nhận về đúng thời điểm và đúng vị trí phát sinh: tại kệ kho, tại bàn cân, tại máy chiết rót và tại cửa xuất hàng, với hai giá trị cốt lõi:
Hai điểm nhấn của giải pháp1. Tăng năng suất lao động: loại bỏ khâu ghi chép, tổng hợp và đối chiếu thủ công; người lao động tập trung vào thao tác tạo ra giá trị. 2. Tự động hóa – từ thủ công sang thông minh: cân IoT, cảm biến đếm & trọng lượng, đầu đọc RFID tự ghi nhận dữ liệu; hệ thống tự gợi ý, tự in tem, tự cảnh báo. |
1. Doanh nghiệp hóa chất trong case study này là ai?
Câu trả lời ngắn: một nhà máy sản xuất hóa chất tiêu dùng quy mô vừa tại Hưng Yên, vận hành 3 kho và 2 công đoạn sản xuất chính là trộn và chiết rót.
Nhà máy quản lý ba nhóm kho – vật tư (bao bì, tem nhãn), hóa chất (nguyên liệu) và thành phẩm – đồng thời nhập, xuất hàng gia công với nhiều đơn vị đối tác.
|
Chỉ số |
Quy mô |
Ý nghĩa với bài toán quản lý |
|
Nhóm kho |
3 kho |
Ba dòng hàng có đặc tính khác nhau, cần quy tắc lưu trữ riêng |
|
Danh mục |
~600 mã hàng |
Nhiều biến thể (chất liệu, hương thơm) – dễ nhầm khi lấy hàng |
|
Lưu trữ |
5.792 pallet |
Không thể quản lý vị trí bằng trí nhớ hay sổ tay |
|
Trộn |
20 bồn |
Mỗi bồn là một điểm tiêu hao nguyên liệu cần đo |
|
Chiết rót |
24 máy |
Mỗi máy là một điểm phát sinh sản lượng và hao hụt |
2. Nhà máy hóa chất gặp khó khăn gì khi quản lý kho và sản xuất thủ công?
Câu trả lời ngắn: dữ liệu luôn đi sau hoạt động – tồn kho chốt theo ca, xuất hàng chưa đúng FIFO và tiêu hao nguyên liệu phải tính ngược từ thành phẩm.
|
Khu vực |
Khó khăn |
Hệ quả |
|
Kho |
Nhập – xuất – tồn tổng hợp cuối ca |
Tồn kho thực tế lệch sổ sách |
|
Kho |
Xuất hàng chưa tuân thủ FIFO |
Khó truy xuất, hàng cận hạn bị tồn đọng |
|
Kho |
Quy cách thùng, pallet không đồng nhất |
Dễ lấy nhầm, thừa, thiếu so với phiếu |
|
Sản xuất |
Chưa đo đầu vào, đầu ra theo công đoạn |
Không biết hiệu suất, hao hụt từng máy |
|
Sản xuất |
Tiêu hao NVL tính ngược từ thành phẩm |
Không đối chiếu được với định mức BOM |
|
Sản xuất |
Hàng gia công qua nhiều đơn vị |
Khó theo dõi từng lần giao nhận |
Góc nhìn chuyên gia: căn nguyên thật sựDữ liệu được tạo ra sau khi hoạt động đã xảy ra, bởi con người, trên giấy hoặc bảng tính. Mỗi lần chép lại là một lần có thể sai, mỗi lần đối chiếu là thêm giờ công không tạo ra sản phẩm. Với ngành hóa chất, hao hụt khi pha trộn, chiết rót là chi phí trực tiếp, còn sai lô hay xuất nhầm hàng cận hạn ảnh hưởng đến chất lượng và uy tín. |
3. Vì sao quản lý kho – sản xuất ngành hóa chất cần cách tiếp cận riêng?
Từ kinh nghiệm triển khai nhiều nhà máy, đội ngũ tư vấn SmartBiz nhận thấy những đặc thù mà phần mềm kho hay ERP thông thường thường bỏ qua:
|
Đặc thù |
Thách thức vận hành |
Yêu cầu với hệ thống |
|
Sản phẩm theo lô, có hạn dùng |
Hàng cận hạn bị “kẹt” ở cuối kho |
Quản lý lô – HSD, gợi ý lấy hàng FIFO tự động |
|
Sản lượng chỉ biết sau chiết rót |
Không chốt được số thực ở công đoạn trộn |
Ghi nhận tạm theo kế hoạch, chốt thực tế ở chiết rót |
|
Hao hụt tự nhiên khi pha trộn |
Khó phân biệt hao hụt hợp lý và bất thường |
Cân thực tế, so định mức BOM, cảnh báo theo ngưỡng |
|
Nhiều quy cách đóng gói |
Đếm, in tem thủ công dễ sai |
Cảm biến đếm & cân, tự in tem khi đủ pallet |
👉Tìm hiểu ngay: Quản trị Nhà máy Thông minh (Smart Factory): 3 Trụ Cột Tồn kho – Sản xuất – Nhân sự cho nhà máy tại Việt Nam
4. Nhà tư vấn thiết kế giải pháp theo nguyên tắc nào?
|
Nguyên tắc |
Áp dụng trong dự án |
|
Ghi nhận tại nguồn |
Dữ liệu được tạo ngay tại kệ kho, bàn cân, máy chiết rót và cửa xuất – không ghi lại lần hai |
|
Tận dụng tài sản hiện hữu |
Kết nối IoT với cân và máy chiết rót đang có, không thay mới dây chuyền |
|
Định danh mọi thứ |
3 lớp mã: vị trí (QR), pallet (thẻ RFID tái sử dụng), gói hàng – Package (tem QR) |
|
Thiết bị thay con người ghi nhận |
Cân IoT ở công đoạn trộn, cảm biến đếm & trọng lượng ở chiết rót, đầu đọc RFID ở cổng xuất |
|
Quản lý theo ngoại lệ |
Hệ thống chỉ “lên tiếng” khi có bất thường: hao hụt vượt ngưỡng, xuất sai, hàng cận hạn |
5. Giải pháp quản lý kho – sản xuất thông minh gồm những gì?
Câu trả lời ngắn: một nền tảng SmartBiz WMS – MES duy nhất, kết nối thiết bị tại kho, xưởng và cổng xuất; dữ liệu được ghi nhận tại nơi phát sinh và hiển thị theo thời gian thực.
5.1 Kiến trúc tổng thể
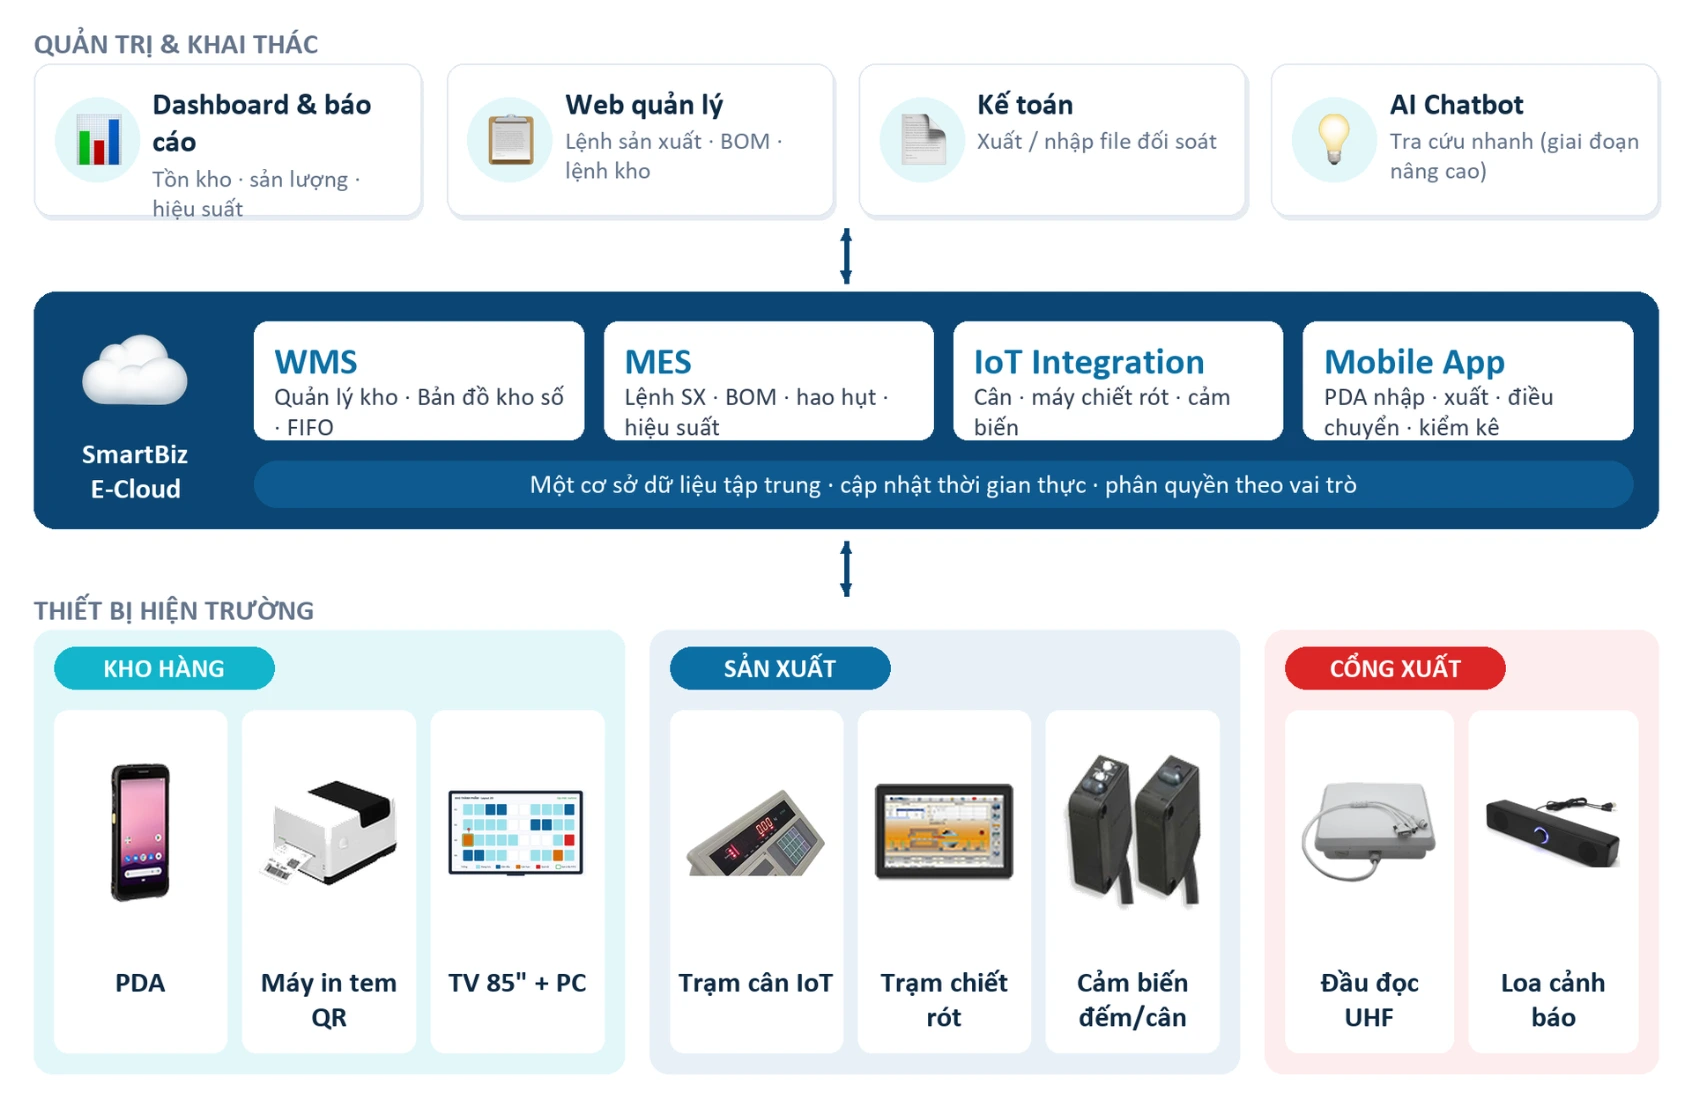
Hệ thống gồm ba tầng: thiết bị hiện trường tạo ra dữ liệu; nền tảng SmartBiz E-Cloud (WMS, MES, IoT Integration, Mobile App) xử lý và lưu trữ tập trung; tầng quản trị là nơi người quản lý khai thác dashboard, báo cáo và dữ liệu đối soát kế toán.
Hình 1. Sơ đồ kiến trúc tổng thể giải pháp SmartBiz WMS – MES cho nhà máy hóa chất
5.2 Luồng kết nối dữ liệu
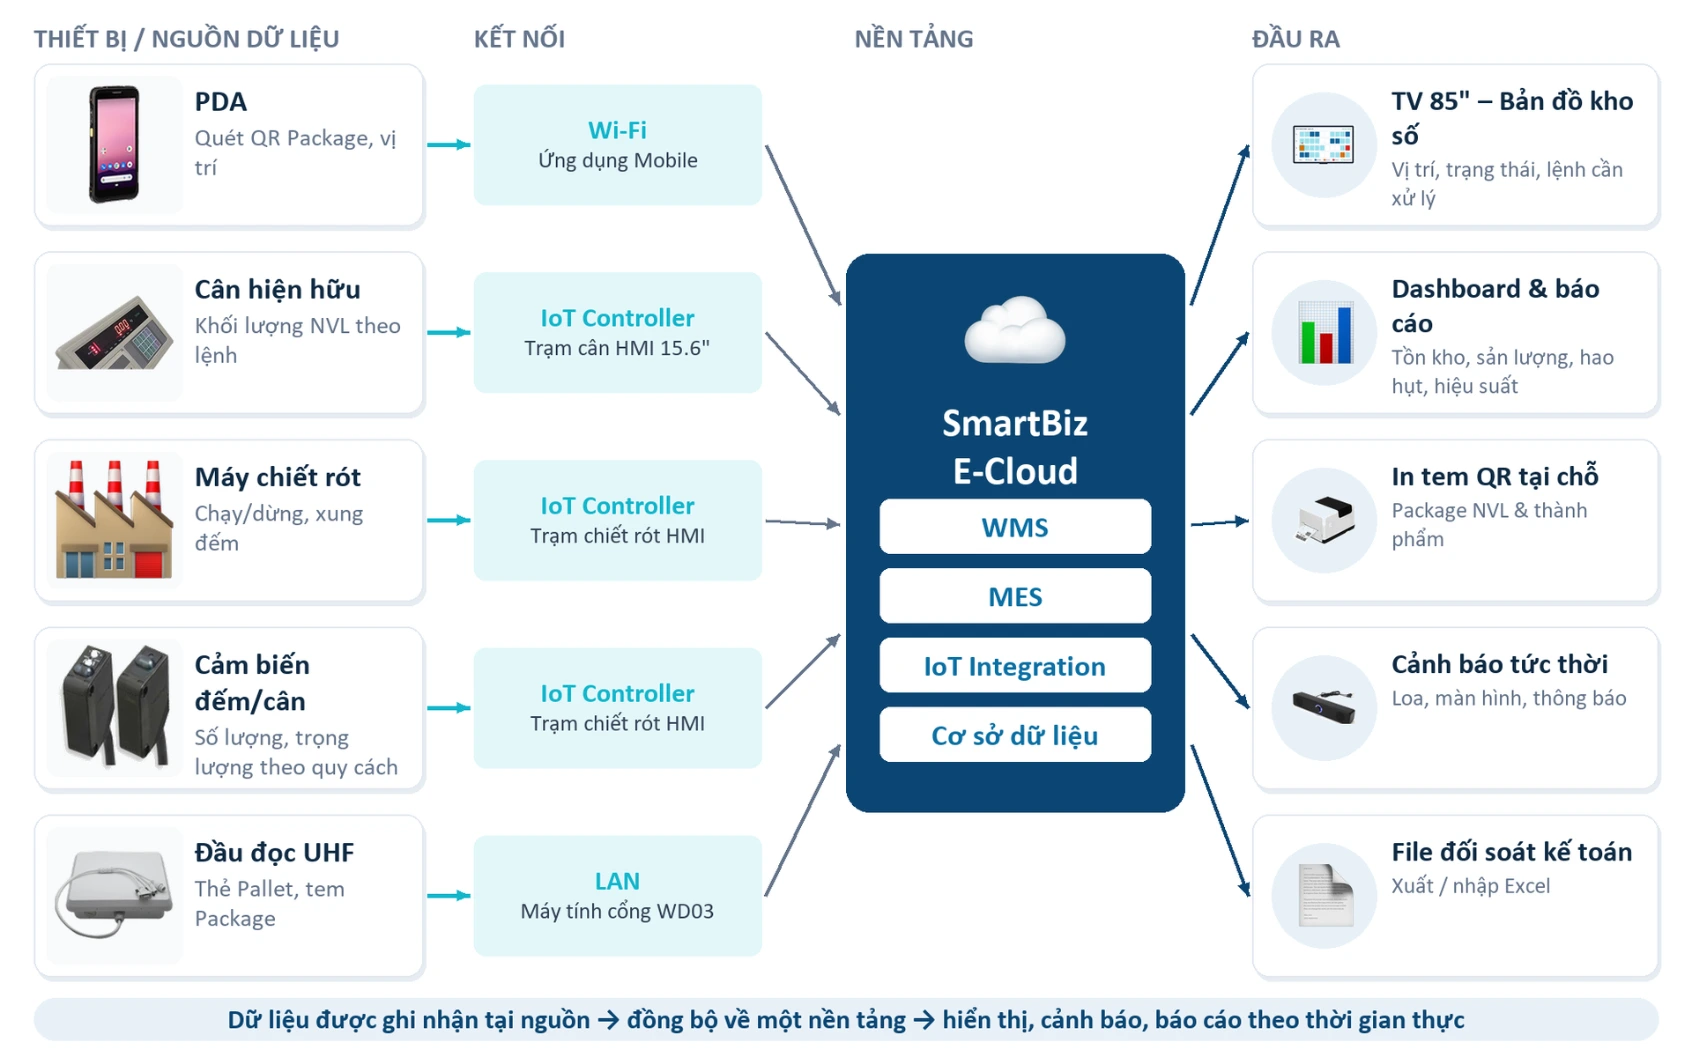
PDA kết nối Wi-Fi; cân hiện hữu, máy chiết rót và cảm biến kết nối qua bộ điều khiển IoT tới trạm HMI; đầu đọc RFID kết nối qua máy tính tại cổng. Toàn bộ dữ liệu hội tụ về SmartBiz E-Cloud, rồi được phân phối tới Bản đồ kho, dashboard, máy in tem, loa cảnh báo và file kế toán. Trên dòng hàng, mỗi công đoạn có một điểm ghi nhận rõ ràng – nền tảng để truy xuất nguồn gốc từ một mã QR thành phẩm.Hình 2. Luồng kết nối dữ liệu: từ thiết bị hiện trường về nền tảng và tới các đầu ra
5.3 Kho thông minh: Bản đồ kho số và FIFO
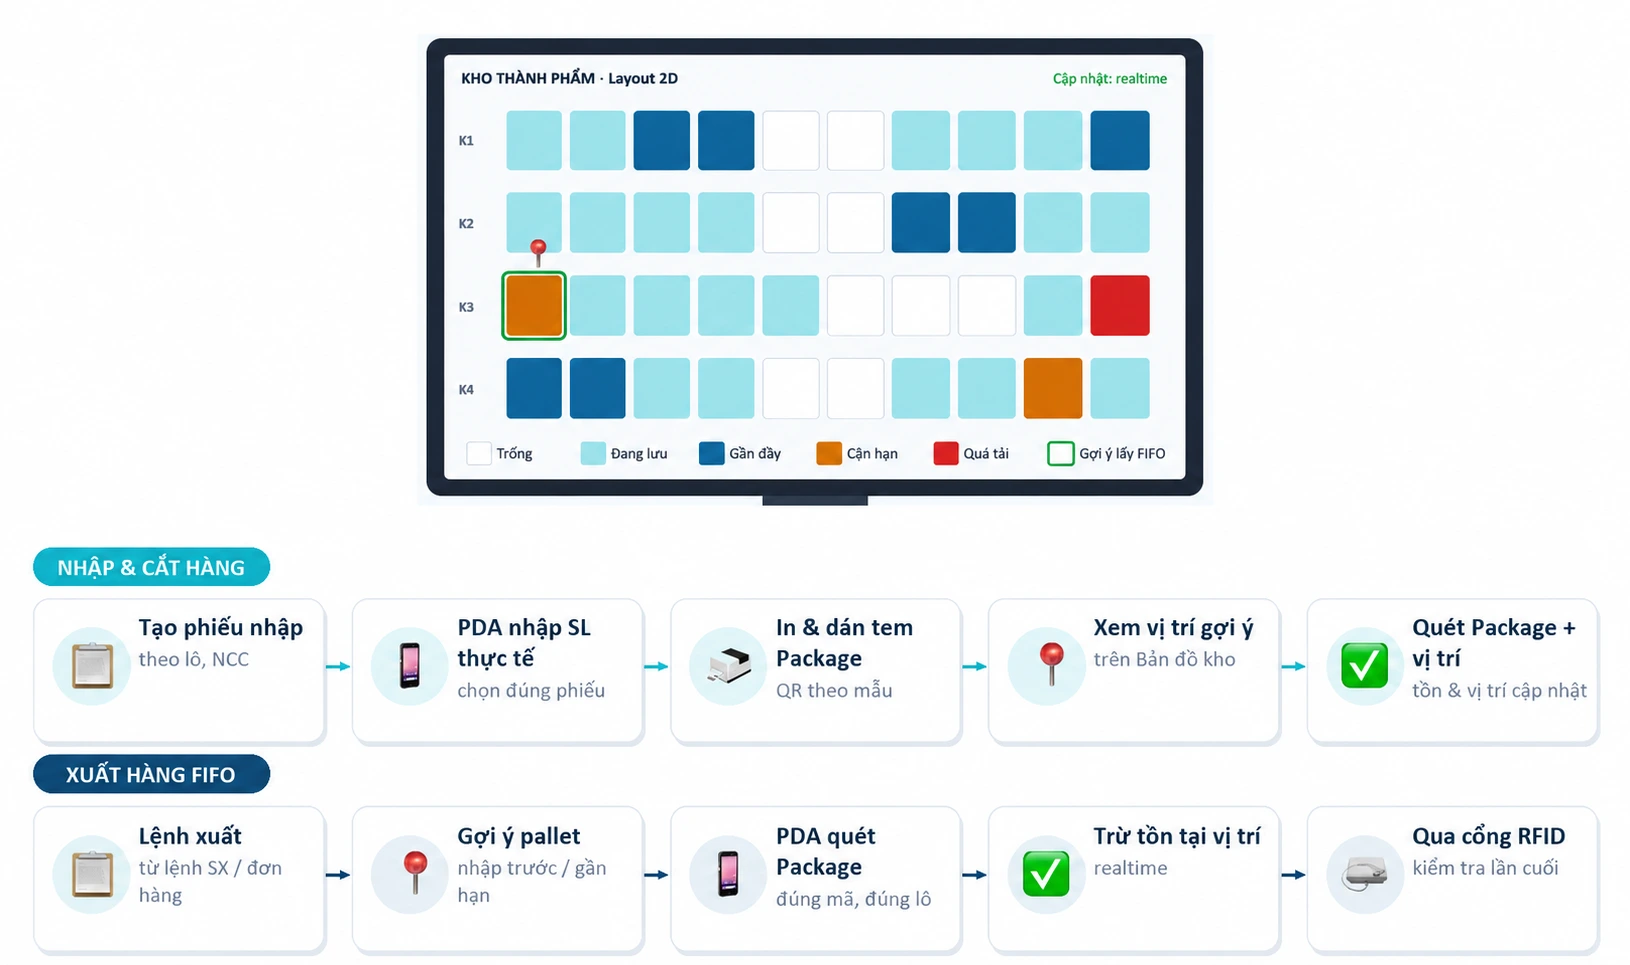
Kho hóa chất và kho thành phẩm được mô hình hóa thành sơ đồ 2D trên TV 85 inch: mỗi ô kệ tô màu theo trạng thái (trống, đang lưu, gần đầy, cận hạn, quá tải), kèm danh sách lệnh nhập – xuất – điều chuyển cần xử lý. Khi nhập, thủ kho dùng PDA nhập số lượng thực nhận, in tem Package, cất hàng theo vị trí gợi ý và quét xác nhận. Khi xuất, hệ thống chỉ đúng pallet nhập sớm hoặc gần hạn nhất; quét sai mã, sai lô, PDA báo ngay.
Hình 3. Bản đồ kho số trên TV 85" và quy trình nhập – cất – xuất hàng bằng PDA
5.4 Định danh hàng hóa 3 lớp
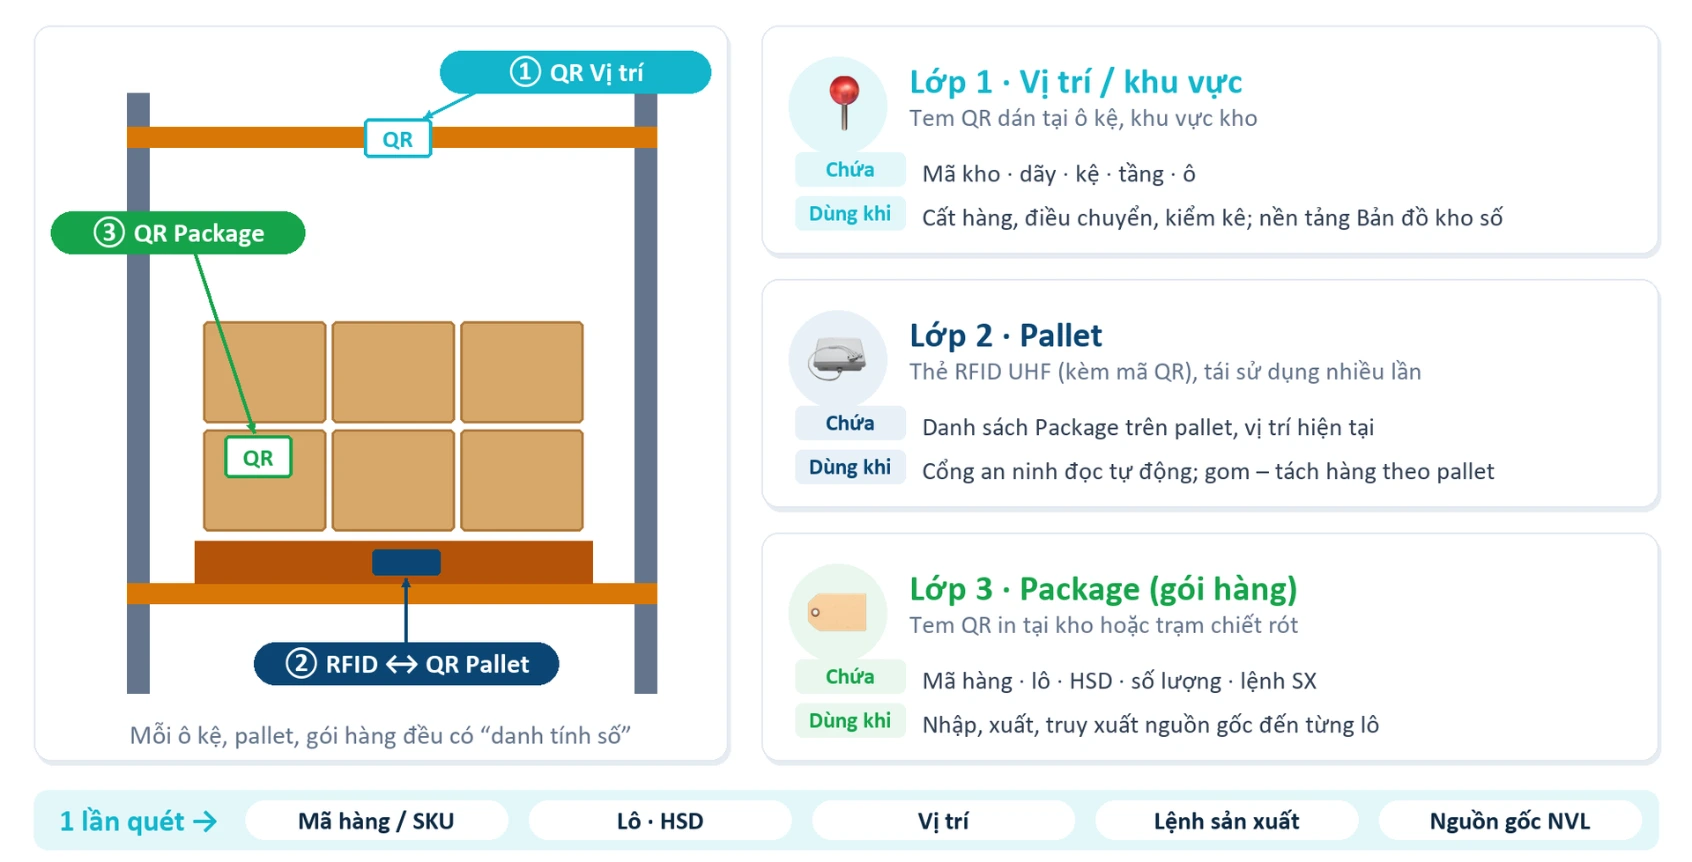
Ba lớp mã trả lời ba câu hỏi: hàng ở đâu (QR vị trí), hàng đi theo đơn vị vận chuyển nào (thẻ RFID pallet) và đó là hàng gì (tem QR Package). Pallet dùng RFID vì được tái sử dụng và cần đọc tự động khi qua cổng; gói hàng dùng tem QR vì thay đổi theo từng lô, in tại chỗ với chi phí thấp.
Hình 4. Định danh 3 lớp: QR vị trí – thẻ RFID pallet – tem QR Package
5.5 Công đoạn Trộn – 20 bồn: đo tiêu hao tại nguồn
Mỗi bồn là một line sản xuất. Lệnh trộn tạo trên web (hoặc import Excel) tự sinh phiếu xuất nguyên liệu theo BOM; thủ kho lấy hàng theo FIFO bằng PDA. Tại Trạm cân IoT – kết nối với cân hiện hữu – người phụ trách chọn bồn và lệnh, lần lượt đặt từng nguyên liệu lên cân; khối lượng thực tế được ghi tự động và đối chiếu với định mức. Doanh nghiệp lần đầu có số liệu tiêu hao thật để tối ưu BOM. Sản lượng sau trộn tạm ghi theo kế hoạch và được chốt số thực tế ở công đoạn chiết rót.
5.6 Công đoạn Chiết rót – 24 máy: ghi nhận sản lượng tự động
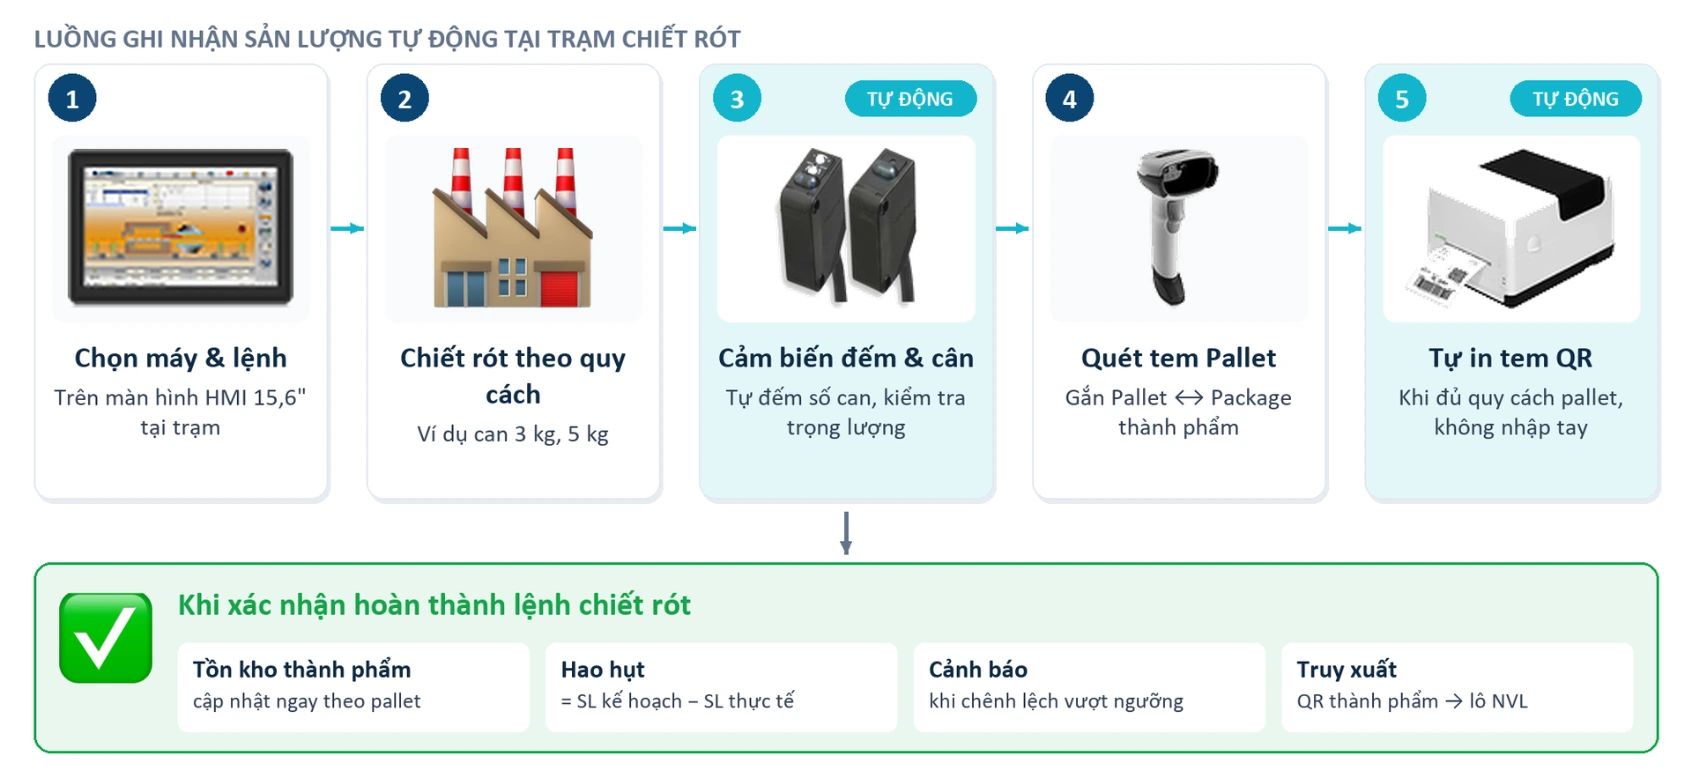
Mỗi máy chiết rót là một line, có trạm HMI kết nối IoT và bộ cảm biến đếm & trọng lượng. Lệnh chiết rót sẵn sàng khi lệnh trộn hoàn thành; bán thành phẩm và vật tư được xuất bằng PDA. Trong quá trình chiết rót, cảm biến tự đếm số can/túi và kiểm tra trọng lượng theo quy cách; khi đủ một pallet (ví dụ 50 can), người vận hành quét tem pallet và hệ thống tự in tem QR thành phẩm – không cần đếm tay hay nhập số lượng.
Hình 5. Ghi nhận sản lượng tự động tại trạm chiết rót bằng cảm biến đếm & trọng lượng
Khi xác nhận hoàn thành lệnh, tồn kho thành phẩm cập nhật ngay; chênh lệch giữa sản lượng kế hoạch và thực tế được ghi nhận là hao hụt, vượt ngưỡng sẽ có cảnh báo; mã QR thành phẩm liên kết ngược về lệnh chiết rót, bồn trộn và lô nguyên liệu.
5.7 Theo dõi hiệu suất máy chiết rót
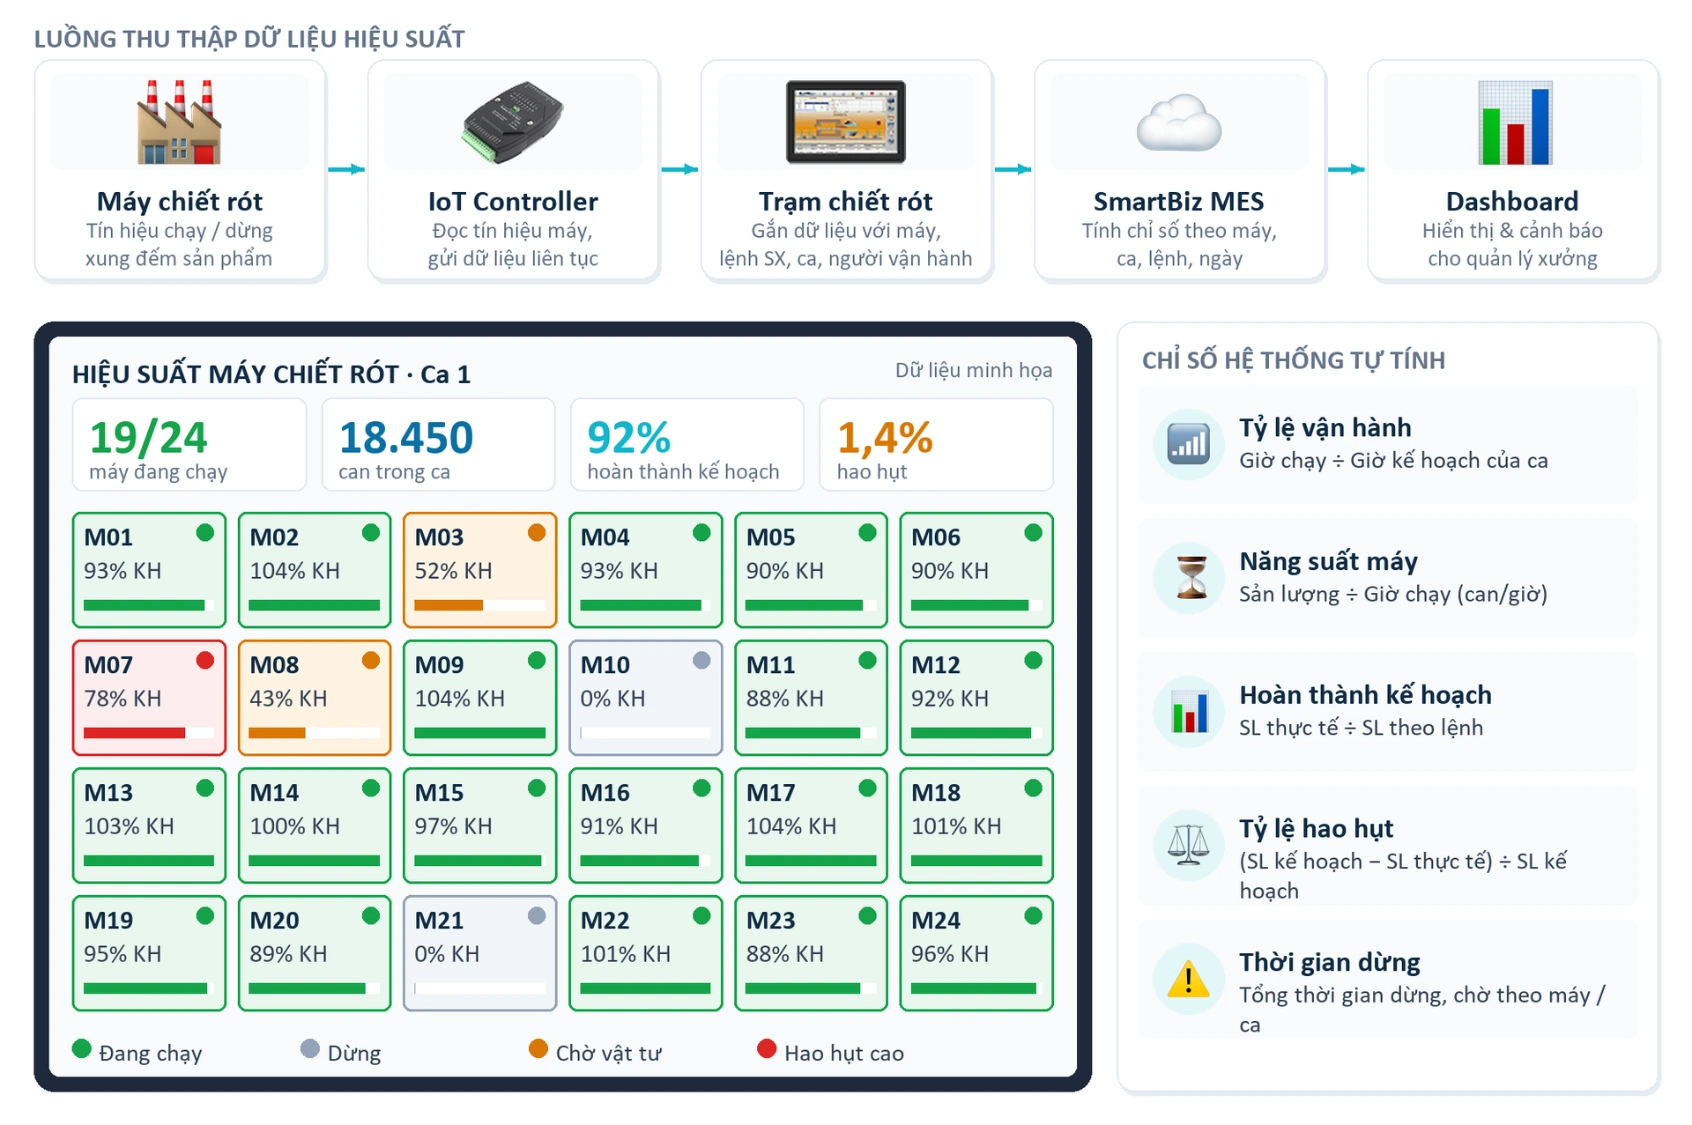
Câu trả lời ngắn: bộ điều khiển IoT đọc tín hiệu chạy/dừng và số đếm sản phẩm của từng máy; dữ liệu được gắn với lệnh sản xuất, ca và người vận hành để hệ thống tự tính chỉ số hiệu suất.
Trước đây, doanh nghiệp chỉ biết tổng sản lượng cuối ca – không biết máy nào chạy tốt, máy nào dừng nhiều, vì sao một lệnh không đạt kế hoạch. Với 24 máy chạy song song, đó là vùng mù lớn về chi phí.
Hình 6. Luồng thu thập dữ liệu và dashboard hiệu suất 24 máy chiết rót (số liệu minh họa)
|
Dữ liệu thu thập |
Nguồn |
Dùng để |
|
Trạng thái chạy / dừng / chờ |
Tín hiệu máy qua IoT Controller |
Giờ chạy, thời gian dừng theo máy và ca |
|
Số lượng, trọng lượng sản phẩm |
Cảm biến đếm & trọng lượng |
Sản lượng thực tế, năng suất theo giờ |
|
Lệnh sản xuất, sản lượng kế hoạch |
Lệnh chiết rót trên MES |
Tỷ lệ hoàn thành kế hoạch, hao hụt |
|
Ca, người vận hành |
Đăng nhập tại trạm chiết rót |
So sánh hiệu suất giữa các ca |
Góc nhìn chuyên gia: đo đúng trước khi tối ưuThay vì đo OEE đầy đủ ngay từ đầu, hãy bắt đầu với ba chỉ số dễ hiểu – giờ chạy, sản lượng, hoàn thành kế hoạch – để đội ngũ quen ra quyết định bằng dữ liệu ngay trong ca, sau đó mới mở rộng sang chỉ số chất lượng và OEE. |
5.8 Cổng an ninh RFID: chặn sai sót trước khi hàng rời kho
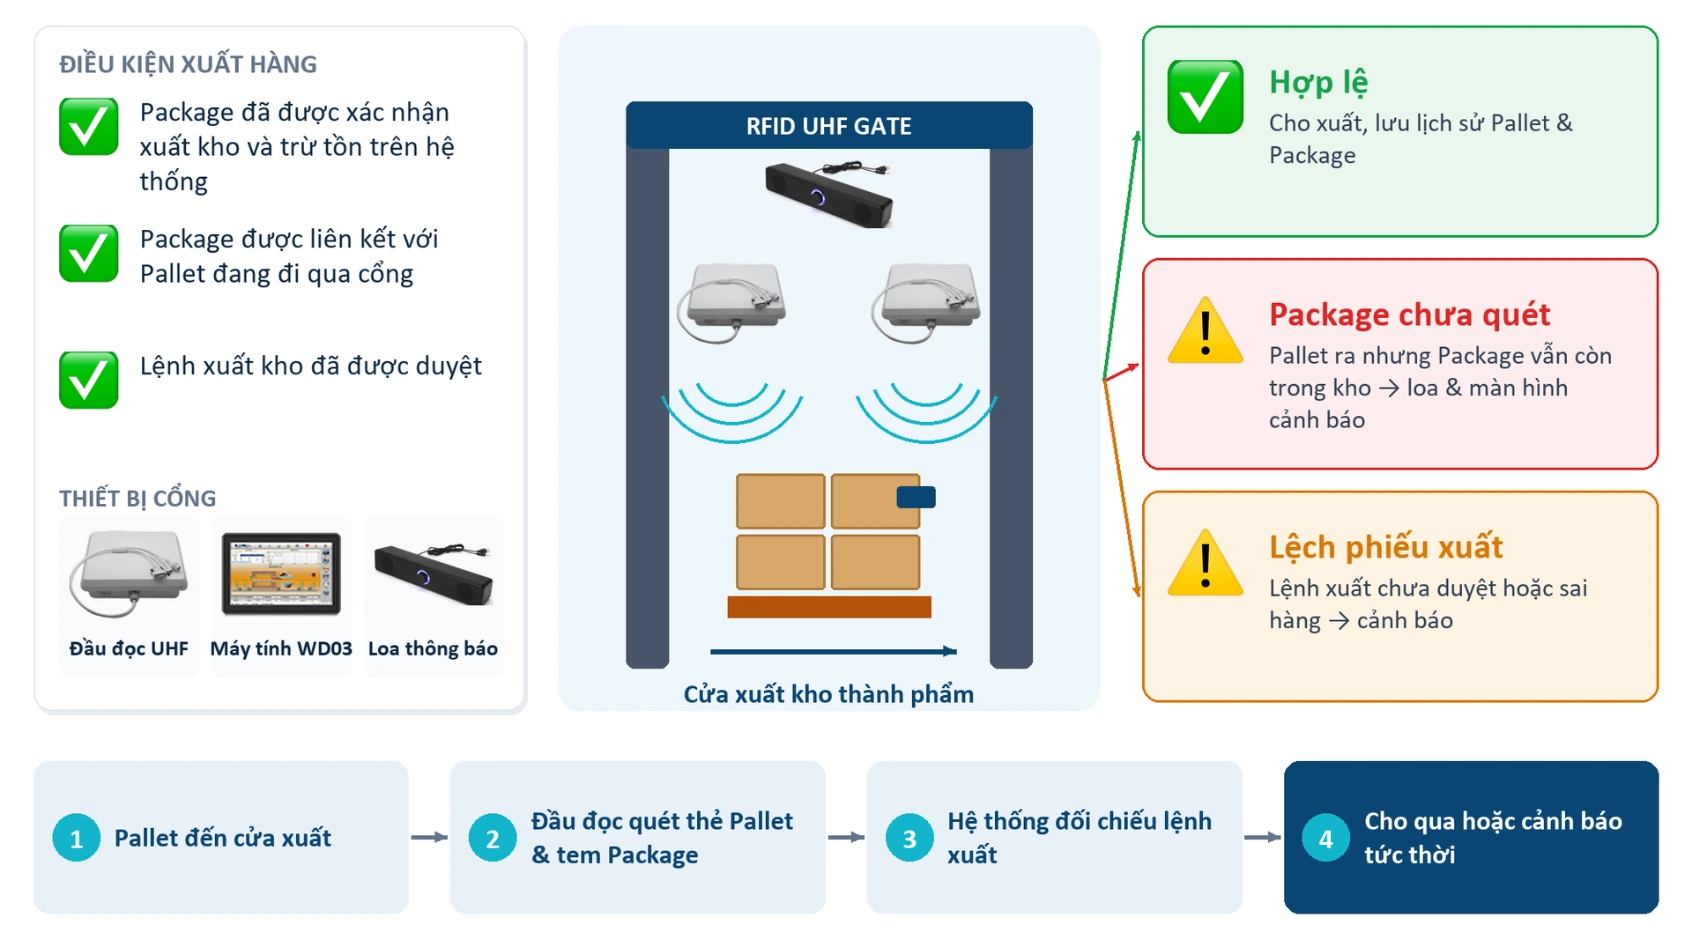
Cổng đặt tại cửa xuất kho thành phẩm, gồm đầu đọc RFID UHF, máy tính công nghiệp và loa thông báo. Khi pallet đi qua, đầu đọc tự nhận diện thẻ pallet và tem Package, hệ thống đối chiếu với lệnh xuất kho: hợp lệ thì cho qua và lưu lịch sử; nếu Package chưa được xác nhận xuất hoặc lệnh xuất chưa duyệt, loa và màn hình cảnh báo ngay.
Hình 7. Cổng an ninh RFID UHF: điều kiện xuất hàng, thiết bị và các tình huống cảnh báo
👉 Đoc ngay: Case Study: Kiểm soát hao hụt Hồ tiêu- Quản lý kho & Sản xuất bằng cân IoT, mã QR và dữ liệu thời gian thực
5.9 Báo cáo và liên thông kế toán
- Báo cáo tức thời: tồn kho theo vị trí – lô – hạn dùng; nhập – xuất – tồn; hàng dở dang; hiệu suất máy; hao hụt; sản lượng theo máy, ngày.
- Liên thông kế toán: phần mềm MISA chưa mở cổng kết nối, dữ liệu được tổng hợp và nhập/xuất file để đối soát.
- AI Chatbot (giai đoạn nâng cao): tra cứu bằng ngôn ngữ tự nhiên, ví dụ “tồn hóa chất A còn bao nhiêu, lô nào cận hạn?
6. Giải pháp giúp tăng năng suất lao động như thế nào?
Câu trả lời ngắn: hệ thống và thiết bị thay con người làm các việc ghi chép, đếm, tổng hợp, dò tìm và đối chiếu; mỗi nghiệp vụ chỉ còn một lần quét hoặc được ghi nhận tự động.
|
Công việc |
Trước – thủ công |
Sau – với SmartBiz |
|
Cập nhật tồn kho |
Ghi phiếu, tổng hợp cuối ca |
Tự động khi quét PDA – không cần chốt sổ |
|
Tìm hàng để xuất |
Dò kệ theo trí nhớ, kinh nghiệm |
Bản đồ kho chỉ đúng pallet cần lấy theo FIFO |
|
Ghi nhận nguyên liệu tiêu hao |
Ghi tay, tính ngược từ thành phẩm |
Cân IoT tự ghi theo từng nguyên liệu, từng lệnh |
|
Đếm thành phẩm, in tem |
Đếm tay, nhập số, in tem |
Cảm biến đếm & cân, tự in tem khi đủ quy cách |
|
Kiểm tra hàng xuất |
Đối chiếu phiếu bằng mắt |
Cổng RFID tự đọc và cảnh báo khi sai |
|
Lập báo cáo |
Tổng hợp nhiều file Excel |
Báo cáo tức thời, xuất dữ liệu cho kế toán |
Tác động tới năng suấtÍt thao tác lặp lại, ít sai sót: không còn ghi – chép – nhập – đối chiếu; lấy nhầm, xuất thiếu, hao hụt bất thường được phát hiện ngay tại chỗ. Người mới làm được ngay, quản lý quyết định nhanh hơn: hệ thống dẫn đường (vị trí, FIFO, quy cách) và số liệu có sẵn theo thời gian thực. |
7. 5 bài học cho doanh nghiệp ngành hóa chất
- Đo tại nguồn, đừng tính ngược. Hao hụt chỉ kiểm soát được khi nguyên liệu được cân thực tế theo từng lệnh, từng bồn.
- Định danh trước, tự động hóa sau. Mã vị trí, mã pallet và mã gói hàng là nền móng cho mọi tầng tự động hóa.
- Tận dụng thiết bị đang có. Cân và máy chiết rót hiện hữu có thể kết nối IoT, giảm đáng kể vốn đầu tư.
- Để máy đếm thay người. Cảm biến đếm & trọng lượng loại bỏ sai số nhập liệu và cho số liệu theo thời gian thực.
- Quản lý theo ngoại lệ. Người quản lý chỉ cần xử lý cảnh báo, không phải soát lại toàn bộ số liệu.
Các câu hỏi thường gặp (FAQ)
Sau đây là một số câu hỏi thường gặp về công ty chúng tôi.
Chuẩn hóa mã hàng, định mức BOM và layout kho; định danh vị trí, pallet, gói hàng bằng QR/RFID; số hóa nghiệp vụ, rồi kết nối thiết bị tự động.
Không nhất thiết. Cân và máy chiết rót hiện hữu được kết nối qua bộ điều khiển IoT để tự động gửi dữ liệu về hệ thống.
Cân thực tế từng nguyên liệu theo lệnh tại Trạm cân IoT, đối chiếu định mức BOM, so sản lượng kế hoạch với sản lượng chiết rót thực tế và cảnh báo khi vượt ngưỡng.
Cảm biến đếm & trọng lượng tại trạm tự đếm số can/túi theo quy cách; khi đủ pallet, hệ thống tự in tem QR thành phẩm và cập nhật tồn kho, không cần nhập tay.
Bộ điều khiển IoT đọc tín hiệu chạy/dừng và số đếm của máy, gắn với lệnh, ca, người vận hành; hệ thống tự tính tỷ lệ vận hành, năng suất, hoàn thành kế hoạch, hao hụt, thời gian dừng.
Cổng tự đọc thẻ pallet và tem gói hàng ở cửa xuất; hàng chưa xác nhận xuất hoặc lệnh chưa duyệt sẽ bị cảnh báo ngay bằng loa và màn hình.
|
Doanh nghiệp của bạn đang “chốt sổ theo ca”? SmartBiz đồng hành khảo sát hiện trạng, thiết kế lộ trình số hóa và tự động hóa Kho – Sản xuất phù hợp với quy mô và nhịp độ của từng nhà máy. Liên hệ tư vấn |